United States | EN
 Canada | EN
 United Kingdom | EN
 German | DE
 France | FR
 Mexico | ES
 Japan | JA
 China | ZH
Tipos de preparación metalográfica
Preparación mecánica y ataque
La preparación mecánica es el método más utilizado en la preparación de muestras metalográficas. Este enfoque implica el refinamiento sistemático de la superficie de la muestra mediante la remoción de material, con el objetivo principal de eliminar la deformación y el daño introducidos durante las etapas de procesamiento anteriores. La remoción de material se logra utilizando medios abrasivos aplicados en etapas progresivamente más finas. La muestra puede examinarse en estado pulido o puede utilizarse el ataque para revelar las microestructuras. El ataque químico es el más común, y se ha desarrollado una amplia variedad de formulaciones de reactivos de ataque para cada material con el fin de revelar detalles estructurales específicos.
Los equipos y consumibles utilizados habitualmente en la preparación mecánica incluyen sistemas de desbaste y pulido, pulidoras vibratorias, discos de desbaste de diamante, papeles abrasivos de carburo de silicio (SiC) y paños de pulido de distintos tipos. También se utilizan habitualmente abrasivos, como suspensiones de diamante y soluciones de óxidos para pulido final, a fin de obtener la calidad superficial deseada.
La condición final de la superficie está determinada por los requisitos analíticos específicos. Para la caracterización microestructural de alta resolución, las probetas normalmente se preparan hasta obtener un acabado tipo espejo, libre de deformación, que permita una observación detallada. Como alternativa, la preparación puede finalizarse una vez que la calidad de la superficie cumpla los requisitos de un determinado método de inspección o ensayo.
Limpieza y secado
La limpieza durante todo el proceso es fundamental para evitar problemas de contaminación. Esto incluye la probeta, las manos del usuario y el equipo. Después del último paso de pulido, las muestras deben limpiarse para eliminar los abrasivos y residuos. Esto generalmente se logra frotando con una solución de detergente líquido, seguido de un enjuague con agua tibia, posteriormente con etanol y secado con una corriente de aire tibio. Puede utilizarse alcohol para el lavado si la probeta no tolera el agua. Puede ser necesaria la limpieza ultrasónica si las probetas son porosas o presentan grietas.
Al optimizar el grado de preparación, los metalógrafos pueden obtener resultados precisos y reproducibles, a la vez que equilibran el tiempo de preparación y la eficiencia en el uso de recursos. La selección adecuada de los parámetros de preparación —incluidos el equipo, los consumibles y los pasos del proceso— requiere considerar cuidadosamente tanto las características del material como el análisis previsto.
Preparación y ataque electrolíticos (tradicional y NeoTerra)
La preparación electrolítica se utiliza con menor frecuencia que los métodos mecánicos, pero ofrece ventajas específicas para determinadas aplicaciones. Los procesos de pulido electrolítico pueden proporcionar una preparación superficial rápida, eficaz y altamente reproducible cuando se controlan adecuadamente. Estos métodos suelen requerir menos pasos de procesamiento.
Máquinas de desbaste y pulido metalográfico
Máquinas manuales de desbaste y Pulido
El desbaste manual es el proceso de sostener manualmente la muestra contra la superficie de preparación. Históricamente tuvo un uso generalizado, pero actualmente suele encontrarse únicamente en laboratorios de alto rendimiento como medio para eliminar el paso de montaje. El desbaste manual requiere un alto nivel de habilidad por parte del operador para obtener resultados uniformes y de alta calidad. Además, el desbaste y el pulido manuales pueden generar esfuerzo ergonómico y posibles problemas de seguridad. Las técnicas manuales se basan en prácticas establecidas desde hace mucho tiempo. Las siguientes pautas proporcionan consideraciones fundamentales para obtener resultados satisfactorios en el desbaste y pulido manuales.
Máquinas semiautomáticas de desbaste y pulido mecánico
Máquinas de pulido vibratorio
El pulido vibratorio es una técnica avanzada de acabado metalográfico que produce una superficie libre de deformación con un esfuerzo mínimo por parte del operador. Se utiliza ampliamente en aplicaciones que requieren acabados superficiales de alta calidad, particularmente cuando es fundamental conservar la integridad microestructural. Puede utilizarse con cualquier material o combinación de materiales, pero resulta especialmente eficaz para preparar materiales sensibles, blandos o dúctiles que tienden a deformarse durante el pulido mecánico convencional.
Métodos de preparación mecánica
Cómo desbastar y pulir muestras metalográficas
Para obtener detalles sobre estos métodos recomendados, consulte nuestra guía SumMet.
Métodos típicos de desbaste y pulido por material
| Grupo | Material | Pasos de desbaste | Paso de pulido 1 | Paso de pulido 2 | Paso de pulido 3 | Paso de pulido 4 |
|---|---|---|---|---|---|---|
| Materiales Electrónicos | Tarjeta de circuito impreso sin componentes | CarbiMet 320 grit [P400] 600 grit [P1200] |
TriDent™ 9µm MetaDi™ Supreme Diamante |
TriDent 3µm MetaDi Supreme Diamante |
ChemoMet™ MasterPrep™ Alúmina |
|
| Silicio en microelectrónica | CarbiMet 600 grit [P1200] |
VerduTex™ 6µm MetaDi Supreme Diamante |
VerduTex 3µm MetaDi Supreme Diamante |
VerduTex 1µm MetaDi Supreme Diamante |
ChemoMet MasterMet™ Sílice |
|
| Material microelectrónico | CarbiMet 320 grit [P400] |
TexMet™ P 9µm MetaDi Supreme Diamante |
VerduTex 3µm MetaDi Supreme Diamante |
VerduTex 1µm MetaDi Supreme Diamante |
ChemoMet MasterPrep Alúmina |
|
| Materiales Ferrosos y No Ferrosos | Aleaciones de aluminio blandas | CarbiMet 320 grit [P400] |
TexMet C 9µm MetaDi Supreme Diamante |
TexMet C 3µm MetaDi Supreme Diamante |
TexMet C 1µm MetaDi Supreme Diamante |
ChemoMet MasterMet Sílice |
| Superaleaciones base níquel | CarbiMet 240 grit [P280] |
Apex Hercules H or S 9µm MetaDi Supreme Diamante |
TriDent 3µm MetaDi Supreme Diamante |
ChemoMet MasterMet Sílice |
— | |
| Aleaciones de titanio | CarbiMet 320 grit [P400] |
UltraPad™ 9µm MetaDi Supreme Diamante |
ChemoMet MasterMet Sílice |
— | — | |
| Cobre y aleaciones de cobre | CarbiMet 220 grit [P240] - 320 grit [P400] |
TexMet C 9µm MetaDi Supreme Diamante |
VerduTex 3µm MetaDi Supreme Diamante |
VerduTex 1µm MetaDi Supreme Diamante |
ChemoMet MasterMet Sílice |
|
| Aceros duros | Apex DGD Red 75µm Diamante |
Apex Hercules H 9µm MetaDi Supreme Diamante |
TriDent 3µm MetaDi Supreme Diamante |
MicroCloth™ MasterPrep Alúmina |
— | |
| Aceros blandos | CarbiMet 320 grit [P400] |
UltraPad 9µm MetaDi Supreme Diamante |
VerduTex 3µm MetaDi Supreme Diamante |
MicroCloth MasterPrep Alúmina |
— | |
| Hierro fundido | CarbiMet 320 grit [P400] |
TexMet C 9µm MetaDi Supreme Diamante |
TriDent 3µm MetaDi Supreme Diamante |
MicroCloth MasterPrep Alúmina |
— | |
| Acero tratado térmicamente | Apex DGD Red 75µm Diamante |
Apex Hercules S 9µm MetaDi Supreme Diamante |
MicroFloc 3µm MetaDi Supreme Diamante |
— | — | |
| Acero inoxidable y acero maraging | CarbiMet 120 grit [P120] - 320 grit [P400] |
UltraPad 9µm MetaDi Supreme Diamante |
TriDent 3µm MetaDi Supreme Diamante |
ChemoMet MasterPrep Alúmina |
— | |
| Compuestos | Compuestos de matriz polimérica | CarbiMet 320 grit [P400] |
TexMet P 9µm MetaDi Supreme Diamante |
VerduTex 3µm MetaDi Supreme Diamante |
MicroCloth MasterPrep Alúmina |
— |
Desbaste metalográfico
Pulido metalográfico
Descripción general del proceso de Pulido
El pulido es un paso fundamental en la preparación de probetas para el análisis, ya que elimina los daños producidos durante el proceso de desbaste y garantiza una superficie lisa y brillante. El proceso normalmente comprende varias etapas en las que se utilizan abrasivos progresivamente más finos. El pulido grueso e intermedio tiene como objetivo reducir secuencialmente la deformación, y no crear una superficie brillante; se esperan rayaduras durante estas etapas.
- Pulido grueso: Esta etapa inicial elimina la mayor parte de la deformación causada por el desbaste. Utiliza abrasivos de mayor tamaño sobre un paño de pulido duro y sin pelo.
- Pulido intermedio: Esta etapa reduce aún más la deformación superficial y las rayaduras, frecuentemente sobre un paño medio sin pelo y utilizando un abrasivo más fino.
- Pulido fino: La etapa final perfecciona el acabado superficial eliminando cualquier resto de deformación mediante abrasivos finos en suspensión sobre superficies más blandas, frecuentemente con pelo.
Factores que influyen en el acabado superficial
Varios factores pueden afectar la calidad del pulido, entre ellos:
- Tamaño y tipo de abrasivo: La selección de los abrasivos puede afectar considerablemente la calidad superficial final.
- Selección del paño: La selección del paño es fundamental para la tasa de remoción, la planitud y la deformación, y es tan importante como la selección del abrasivo para la calidad de la probeta.
- Tiempo y carga de pulido: La duración y la presión aplicadas durante el pulido pueden influir considerablemente en la planitud y la tasa de remoción.
- Velocidad y dirección de rotación: Estos parámetros pueden afectar la calidad y la eficiencia del pulido.
Para obtener métodos de pulido detallados adaptados a materiales específicos, consulte la sección de métodos por material de Buehler en el sitio web.
Selección de la suspensión de diamante
El diamante se utiliza habitualmente para preparar la mayoría de los materiales debido a su alta tasa de remoción y su baja profundidad de deformación. Está disponible en una amplia gama de tamaños en micras y en dos tipos principales de diamante. El tamaño en micras necesario está determinado por el material y los objetivos finales del análisis.
Pulido final
Pulido final con sílice coloidal frente a abrasivos de alumina
Soluciones a problemas comunes en el pulido metalográfico
Rayaduras grandes

Relieve
El relieve se manifiesta cuando las fases o constituyentes más duros quedan elevados por encima de la superficie de la matriz más blanda. Evite el relieve reduciendo el tiempo de pulido, utilizando un paño de pelo más corto o aplicando pasta de diamante en lugar de suspensión.

Incrustación de diamante

Embarrado
El embarrado es una forma superficial pero significativa de daño que hace que los detalles microestructurales sean menos definidos y que suele deberse a materiales blandos o a una lubricación deficiente. El embarrado puede reducirse mediante el uso de paños de pelo corto, pulido vibratorio o ataque seguido de la repetición del pulido final.

Colas de cometa
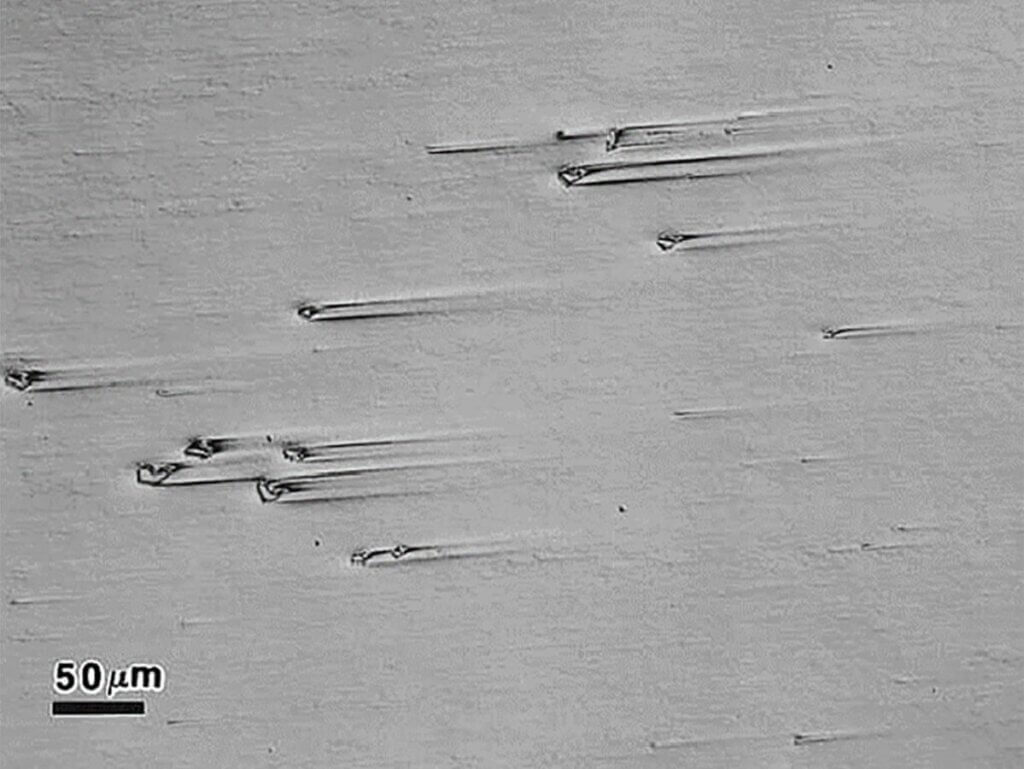
Las colas de cometa son el resultado de fases muy duras mal adheridas en una matriz más blanda; los poros en la matriz producen surcos unidireccionales que parten de partículas u orificios; o pueden deberse a una lubricación excesiva. Para evitarlas, utilice paños duros sin pelo y/o reduzca la presión aplicada. En materiales porosos, impregne los poros con epoxi o cera.
Preguntas frecuentes sobre desbaste y Pulido
En la preparación metalográfica, el paso de corte y cada paso de desbaste producen por sí mismos daños. La profundidad del daño disminuye con el tamaño del abrasivo, pero también disminuye la tasa de remoción de metal. Grandes diferencias entre tamaños de abrasivo requerirían demasiado tiempo para eliminar los daños del paso anterior y resultarían ineficientes. Para la mayoría de los materiales, normalmente son suficientes 3-5 pasos desde el desbaste inicial hasta el pulido final. Tenga en cuenta que, para un tamaño de abrasivo determinado, la profundidad del daño introducido es mayor en materiales blandos que en materiales duros, pero la tasa de remoción está controlada por el material más duro. Esto significa que las muestras con componentes blandos y duros combinados suelen requerir más pasos de preparación.
Muchos factores influyen en el acabado superficial, como:
- Tamaño y tipo de abrasivo
- Características del paño (tejido, planitud y resiliencia)
- Tiempo de pulido
- Carga de la probeta
- Dirección relativa de rotación
- Velocidad de rotación
Si necesita ayuda para determinar el método de pulido correcto, comuníquese con nuestros especialistas en aplicaciones. Los Centros de Soluciones Buehler ofrecen capacitación sobre preparación y análisis de materiales a nuestros clientes de todo el mundo. Nuestra misión es ofrecer valiosas soluciones de aplicación mediante el uso de metodologías Buehler.
- El pulido grueso sigue al desbaste y elimina la mayor parte de la deformación generada durante el proceso de desbaste.
- Pueden requerirse etapas de pulido intermedio para reducir aún más la deformación superficial y dejar rayaduras más pequeñas.
- El pulido fino perfecciona el acabado superficial eliminando cualquier rastro de deformación.
Una probeta está lista para pasar al siguiente paso cuando todas las rayaduras son uniformes y ha desaparecido toda evidencia del paso anterior. El pulido final sobre paños suaves debe realizarse durante el tiempo mínimo necesario para obtener los resultados deseados, ya que un pulido excesivo puede dañar la probeta.
Con frecuencia, un paño puede contaminarse debido a un cuidado inadecuado o sufrir cortes antes de mostrar señales significativas de desgaste. El final de la vida útil de un paño suele estar indicado por un tiempo de pulido inusualmente prolongado, una degradación de los resultados o señales de daño visible, como deshilachado.
Los sistemas de numeración del tamaño de grano difieren por encima de 180 grit [P180], pero los tamaños equivalentes pueden determinarse utilizando la Tabla 3.1.
| Tabla 3.1: Guía de equivalencias Europa/EE. UU. | ||||
|---|---|---|---|---|
| FEPA (Europa) | ANSI/CAMI (EE. UU.) | |||
| Número de grano | Micras | Número de grano | Micras | Grano de esmeril |
| P60 | 269 | 60 | 268 | |
| P80 | 201 | 80 | 188 | |
| P100 | 162 | 100 | 148 | |
| P120 | 127 | 120 | 116 | |
| P180 | 78 | 180 | 78 | 3 |
| P240 | 58.5 | 220 | 66 | 2 |
| P280 | 52.2 | 240 | 51.8 | |
| P320 | 46.2 | |||
| P360 | 40.5 | 280 | 42.3 | 1 |
| P400 | 35 | 320 | 34.3 | 0 |
| P500 | 30.2 | 360 | 27.3 | |
| P600 | 25.8 | |||
| P800 | 21.8 | 400 | 22.1 | 00 |
| P1000 | 18.3 | 500 | 18.2 | 000 |
| P1200 | 15.3 | 600 | 14.5 | |
| P1500 | 12.6 | 800 | 12.2 | 0000 |
| P2000 | 10.3 | 1000 | 9.2 | |
| P2500 | 8.4 | 1200 | 6.5 | |
| P4000* | 5.0* | |||
La tabla muestra los puntos medios de los intervalos de tamaño para el papel clasificado según ANSI/CAMI conforme a la norma ANSI B74.18-1996 y para el papel clasificado según FEPA conforme a la norma FEPA 43-GB-1984 (R1993). La norma ANSI/CAMI especifica intervalos de tamaños de partículas de SiC hasta papel de grano 600. Para los papeles ANSI/CAMI de grano más fino, los tamaños de partículas proceden del folleto CAMI, Coated Abrasive (1996). *Los grados FEPA más finos que P2500 no están estandarizados y se clasifican a discreción del fabricante. En la práctica, los valores estándar anteriores son únicamente orientativos y cada fabricante puede trabajar con un intervalo de tamaños y un valor medio diferentes.
Existe una diferencia conceptual entre ambos sistemas. Consulte la tabla siguiente para ver una comparación.
| Aspecto | Papeles ANSI / CAMI | Papeles FEPA |
|---|---|---|
| Distribución del tamaño de partícula | Distribución más amplia centrada alrededor de la media | Distribución más estrecha |
| Comportamiento de corte | Comienza a cortar más rápidamente a presiones menores | Requiere una presión relativamente mayor para iniciar el corte |
| Generación de calor | Genera menos calor debido a que el corte inicial es más fácil | Potencialmente genera más calor debido a la mayor presión necesaria |
| Daño del material | Causa menos daño estructural | Puede causar más daño en comparación con ANSI/CAMI |
| Variación de la profundidad de las rayaduras | Produce un intervalo más amplio de profundidades de rayadura | Produce profundidades de rayadura más uniformes |
| Acabado superficial (después del paso) | Acabado superficial menos uniforme en esta etapa | Acabado superficial más uniforme |
| Enfoque de procesamiento | Se basa en los pasos posteriores para eliminar rayaduras de diferentes profundidades | Hace énfasis en la uniformidad en cada paso de desbaste |
| Enfoque prioritario | Se prioriza minimizar el daño estructural sobre el acabado superficial inmediato | Mayor énfasis en la uniformidad del acabado superficial |
| Impacto en la microestructura final | Un menor daño residual ayuda a revelar la microestructura real | Un mayor daño residual puede ocultar la microestructura real |
Durante el pulido metalográfico pueden producirse defectos superficiales y artefactos que generan resultados inexactos al dificultar la observación de la microestructura real de un material y dañar el material.
- Causa probable: Contaminación cruzada provocada por partículas abrasivas de mayor tamaño arrastradas desde etapas anteriores; limpieza insuficiente entre pasos; residuos atrapados en probetas porosas o agrietadas.
- Solución: Enjuague minuciosamente la probeta, el portaprobetas y el plato entre pasos. Utilice limpieza ultrasónica para muestras agrietadas/porosas (mantenga la duración <2mins para evitar daños). En el pulido final, deje de agregar suspensión durante los últimos ~30 segundos y utilice agua para enjuagar el paño y la probeta.
- Causa probable: Pulido excesivo, lubricación excesiva o uso de paños con demasiado pelo, lo que provoca una remoción desigual de material entre las fases duras y blandas.
- Solución: Reduzca el tiempo de pulido, utilice paños de pelo más corto y aplique pasta de diamante en lugar de suspensión para controlar mejor el nivel de lubricación.
- Causa probable: Partículas abrasivas duras que quedan alojadas en materiales blandos, grietas o cavidades debido a abrasivos sueltos o una limpieza inadecuada.
- Solución: Utilice un sistema abrasivo más fijo (por ejemplo, pasta de diamante en lugar de suspensión) e incorpore limpieza ultrasónica entre las etapas de preparación.
- Causa probable: Deformación plástica de materiales blandos debido a una lubricación deficiente, selección inadecuada del paño o control insuficiente del pulido.
- Solución: Utilice paños de pelo corto, mejore las condiciones de lubricación, aplique pulido vibratorio o ataque la probeta y repita el pulido final.
- Causa probable: Fases duras mal adheridas en una matriz blanda, estructuras porosas o lubricación excesiva que produce efectos de arrastre de partículas.
- Solución: Utilice paños sin pelo y reduzca la presión aplicada. En materiales porosos, impregne los poros con epoxi o cera antes del pulido.
- Problema: Defectos superficiales y artefactos durante el pulido
- Causa probable: Contaminación, selección incorrecta del abrasivo, lubricación deficiente o características del material
- Solución: Optimice la limpieza, el tipo de abrasivo, la selección del paño y los parámetros de pulido para minimizar el daño y conservar la microestructura real
El almacenamiento y mantenimiento adecuados prolongarán la vida útil del paño. Almacene el paño de manera que pueda secarse y quede protegido contra la contaminación. Biselar los bordes de la muestra montada reducirá la probabilidad de dañar el paño con un borde afilado y mejorará su vida útil general. Enjuagarlo después de usarlo también prolongará su vida útil, pero requerirá abrasivo adicional para recargarlo.
Cuando un método que se sabe que funciona comienza a dejar rayaduras grandes, primero verifique si existe contaminación cruzada. Enjuagar la probeta, el portaprobetas y el plato entre pasos puede ayudar a eliminar las partículas de diamante de mayor tamaño, reduciendo la contaminación cruzada. Si una probeta está agrietada o es porosa, enjuáguela en un baño ultrasónico durante el tiempo mínimo necesario para limpiarla. Un tiempo prolongado de limpieza ultrasónica puede dañar la probeta. Durante los últimos 30 segundos del pulido final, deje de aplicar suspensión adicional y sustitúyala por agua para enjuagar la superficie del paño y la probeta. Si se descarta la contaminación del proceso, sustituya las superficies de pulido si están envejecidas o si algún contaminante se ha incrustado en ellas.
La incrustación ocurre cuando partículas más duras quedan incrustadas en materiales más blandos o en grietas y cavidades. El uso de un abrasivo más fijo, como MetaDi Diamond Paste, o de una superficie que retenga el abrasivo con mayor eficacia, como TexMet C, puede resolver la mayoría de los problemas. La limpieza ultrasónica de probetas con grietas o poros entre etapas puede reducir la probabilidad de incrustación.
Las colas de cometa son consecuencia de fases muy duras mal adheridas en una matriz más blanda o de poros. Los surcos unidireccionales que parten de estas partículas u orificios son fácilmente reconocibles. Para evitarlos, asegúrese de que la muestra gire durante el pulido final. Utilice paños duros sin pelo durante las etapas intermedias de pulido. Reduzca la presión aplicada y evite la lubricación excesiva. En materiales porosos, impregne los poros con epoxi o cera.
En esta página
¿Necesita ayuda con la preparación de sus muestras?
Explore la serie de guías de desbaste y pulido metalográfico
Desbaste y pulido metalográfico manual frente a semiautomático
Diamante monocristalino frente a policristalino para pulido metalográfico
Sílice coloidal frente a alúmina para el pulido final metalográfico
Las suspensiones de pulido final están diseñadas para eliminar la capa final de deformación superficial. La eliminación de esta deformación es esencial para realizar correctamente el ataque de materiales sensibles y también al evaluar cualquier muestra con grandes aumentos, bajo luz polarizada o contraste de interferencia diferencial, o para análisis avanzados como EBSD.
Preparación y ataque metalográficos electrolíticos: tradicional frente a NeoTerra
Pulido vibratorio para la preparación de muestras metalográficas
El pulido vibratorio es una técnica avanzada de acabado metalográfico que produce una superficie libre de deformación con un esfuerzo mínimo por parte del operador. Se utiliza ampliamente en aplicaciones que requieren acabados superficiales de alta calidad, particularmente cuando es fundamental conservar la integridad microestructural. Puede utilizarse con cualquier material o combinación de materiales, pero resulta especialmente eficaz para preparar materiales sensibles, blandos o dúctiles que tienden a deformarse durante el pulido mecánico convencional.